製品
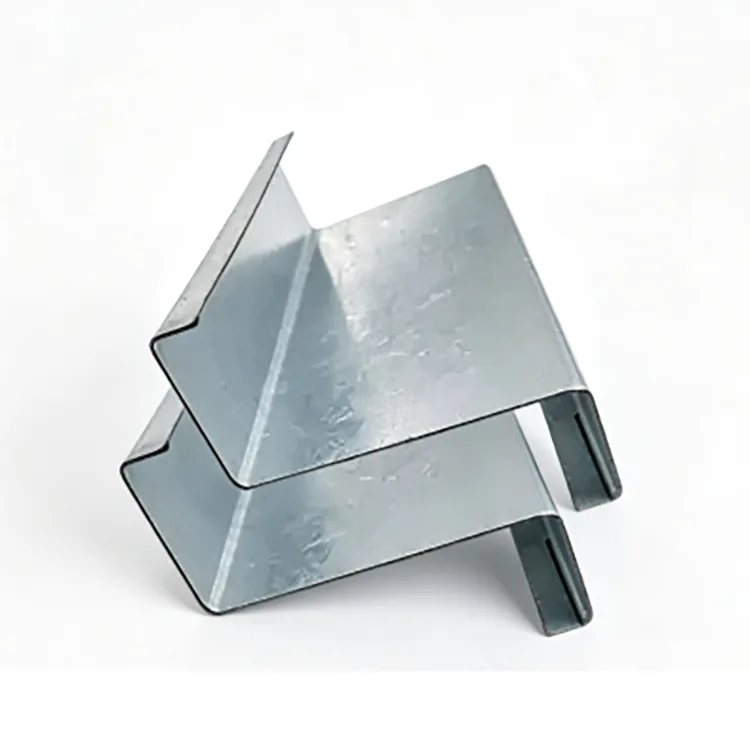
亜鉛メッキZ母屋
  • 亜鉛メッキZ母屋亜鉛メッキZ母屋
  • 亜鉛メッキZ母屋亜鉛メッキZ母屋
  • 亜鉛メッキZ母屋亜鉛メッキZ母屋
  • 亜鉛メッキZ母屋亜鉛メッキZ母屋

亜鉛メッキZ母屋

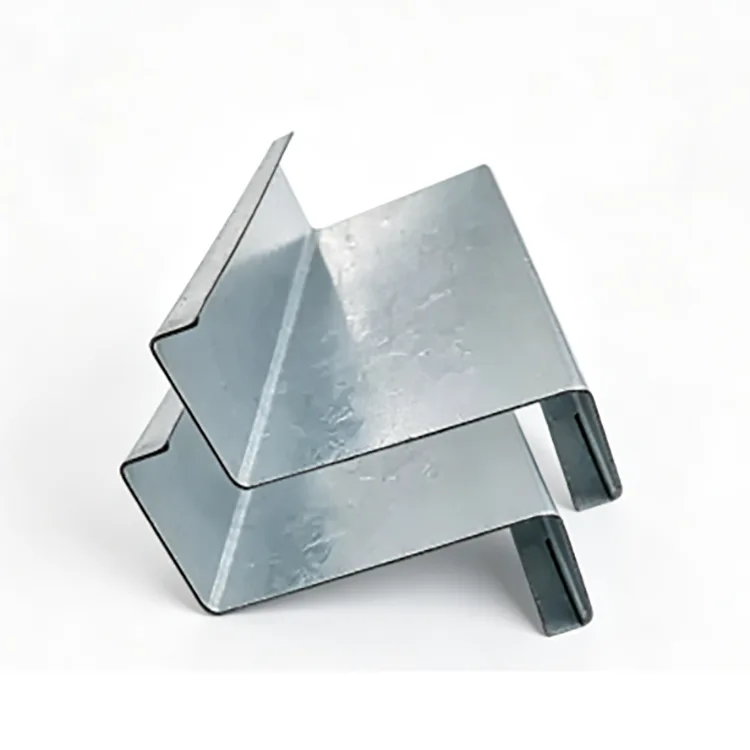
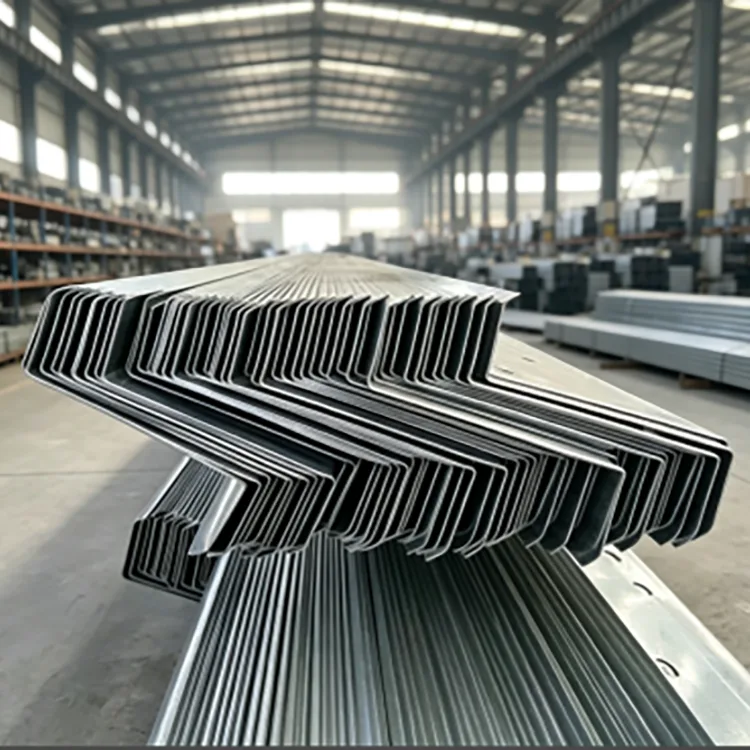
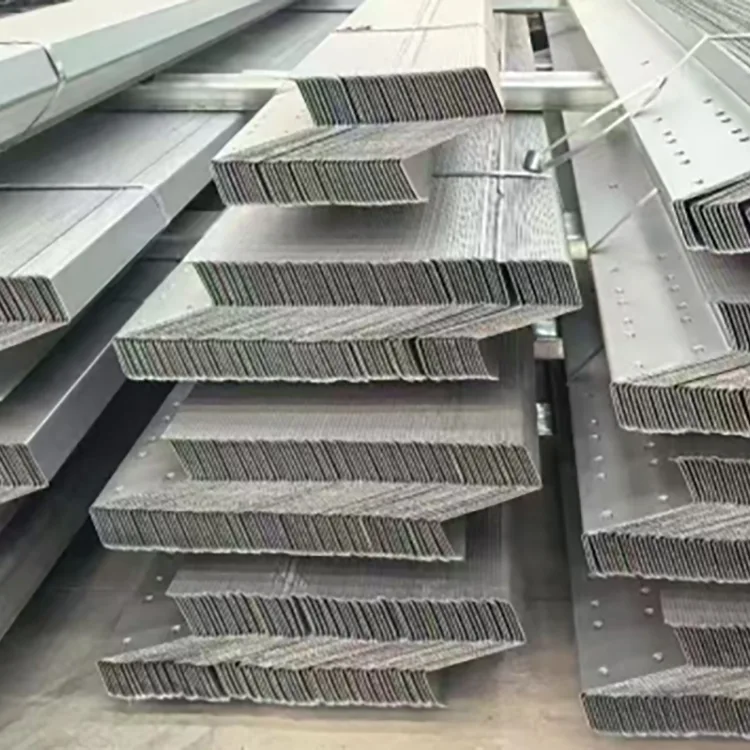
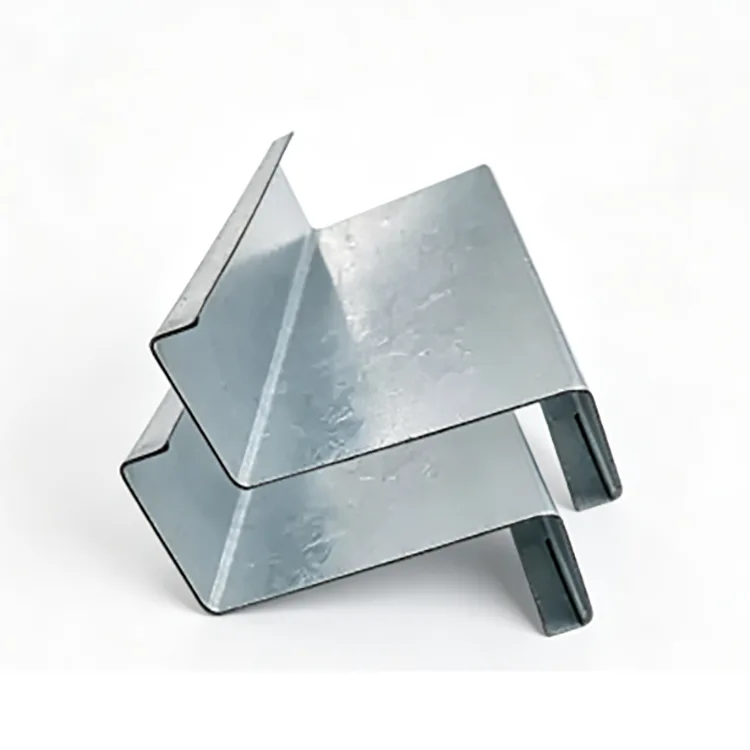
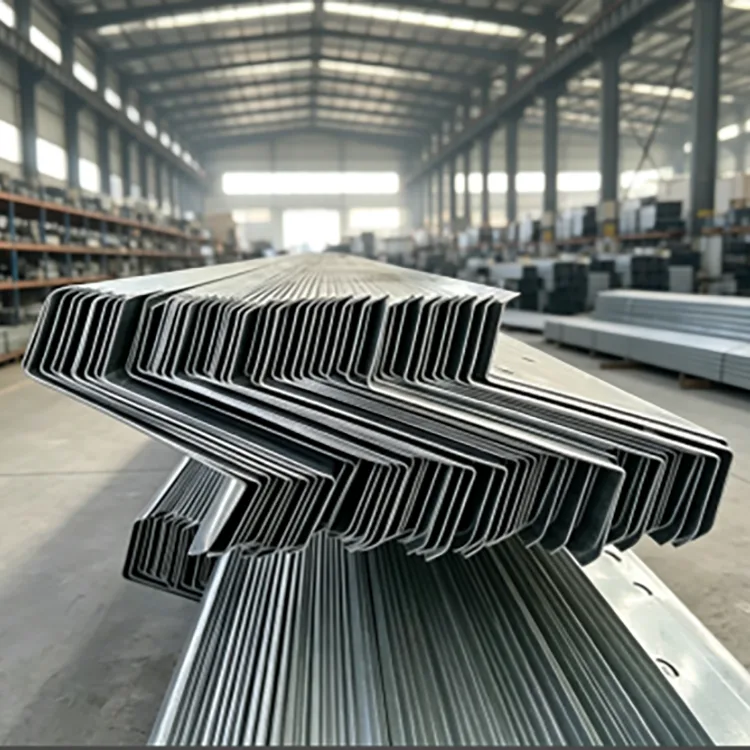
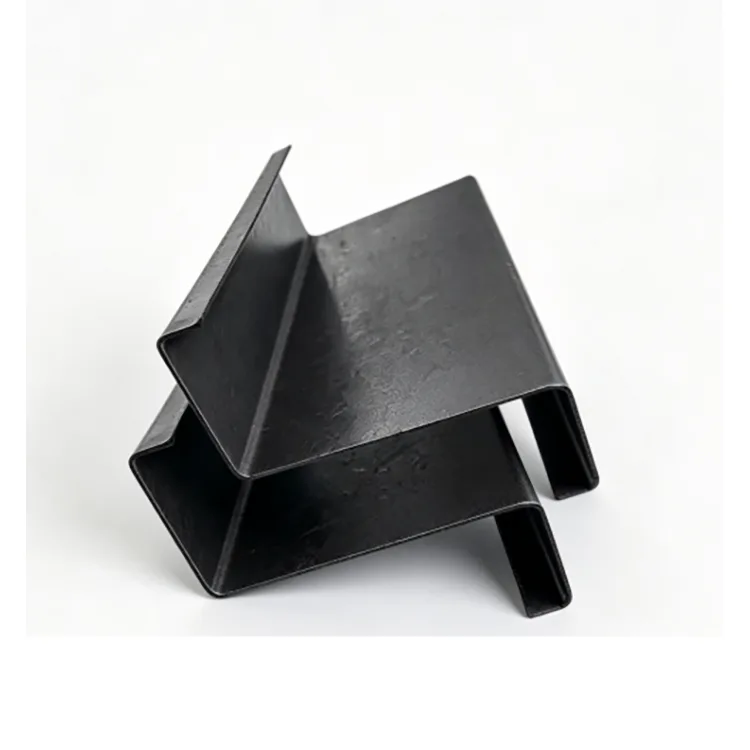
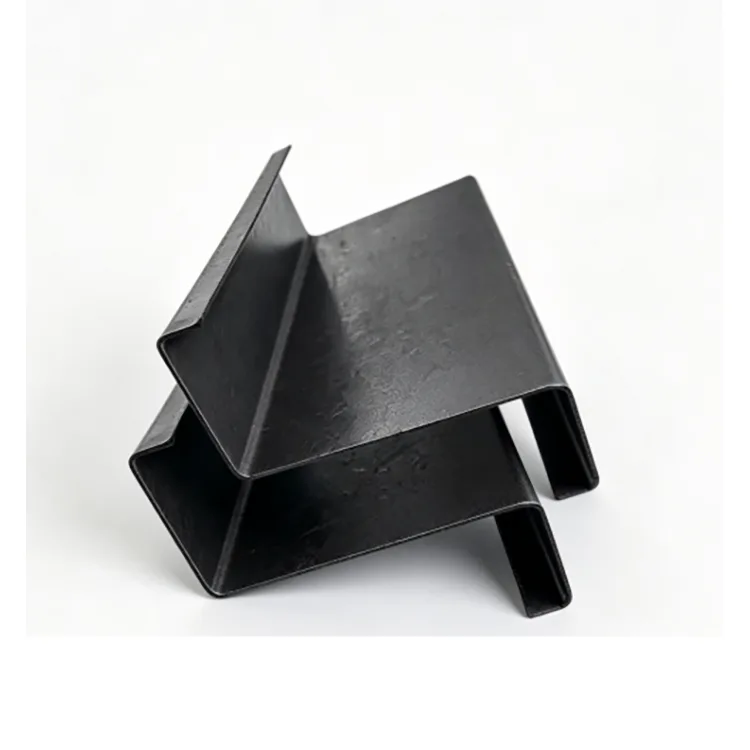
溶融亜鉛メッキ Z 母屋は、最初に Z セクションに形成され、その後完成プロファイルとして亜鉛メッキされます。これにより、形成されたコーナー、接続領域、パンチ穴を屋外の腐食から保護しながら、傾斜屋根構造に Z 鋼のオーバーラップの利点が得られます。これは一般に、工場の屋根、屋上太陽光発電、海岸沿いの建物、家畜施設、湿気の多い産業構造物に指定されています。

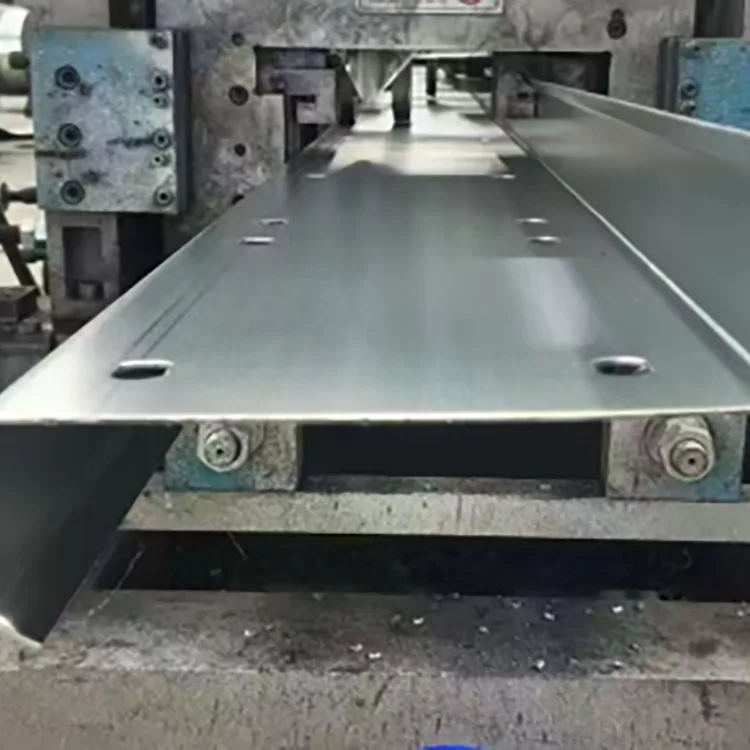
亜鉛メッキ Z 母屋は、Q235B または Q355B 鋼ストリップから作られた冷間成形構造セクションです。ストリップは複数の成形ロールを通過して Z プロファイルを作成し、その後切断、パンチング、コーナー加工が行われます。完成した部材は、完全なセクションとして酸洗い、フラックス処理、溶融亜鉛メッキが施されます。

Z プロファイルは、隣接する部材が端で重なる可能性があるため、主に傾斜屋根で使用されます。連続した母屋ラインに対応し、従来のC形に比べて分割接合を減らすことができます。形状と耐荷重が設計に適している場合は、壁フレームやその他の軽量鋼構造物にも使用できます。

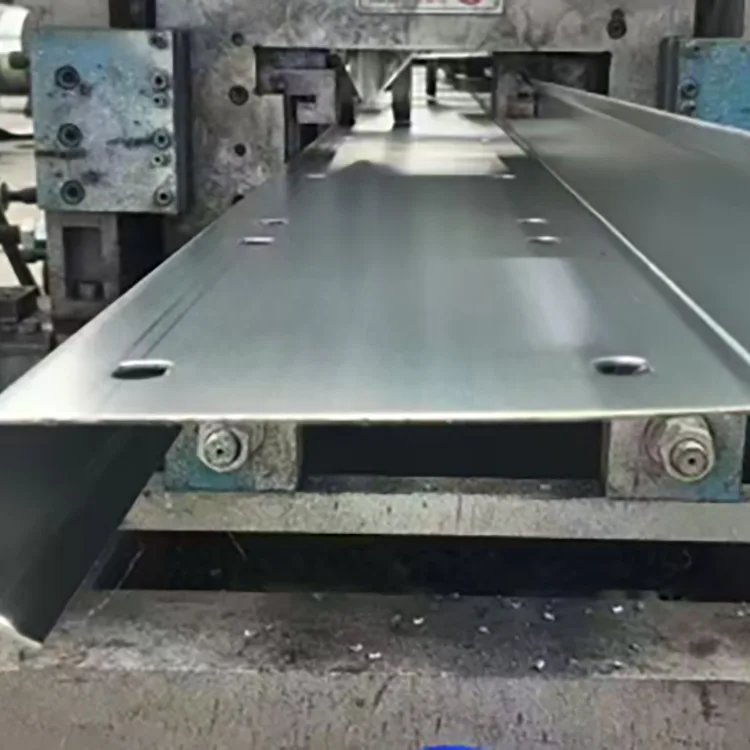
製造順序は重要です。成形、切断、打ち抜きは亜鉛メッキ前に完了するため、完成した Z セクションとその加工領域は亜鉛メッキ段階で亜鉛コーティングを受けることができます。


Z セクションが違いを生む場所

Z 母屋の特徴は、隣接する部材間の重なりです。

傾斜屋根では、隣接する Z セクションの上部フランジと下部フランジが重なることがあり、母屋ラインが屋根構造を貫通することができます。スパンごとに別部材に比べて切断・接続作業を軽減できます。

一般に、傾斜が 10° を超える屋根は、Z 断面の重なりを利用するのに適しています。約 8° 未満では、C 母屋の方が簡単な配置になる場合があります。

Z 母屋は壁母屋としても使用できます。最後のセクションは構造図と荷重計算に従う必要があります。


亜鉛メッキは製造後に行われます

スチールストリップは、まず完成した Z セクションに加工されます。切断、打ち抜き、コーナー加工は、部材が亜鉛めっき浴に入る前に完了します。次に、完成したプロファイルを洗浄し、フラックスを塗布し、約 450°C の溶融亜鉛に浸漬します。

鋼コイル→レベリング→冷間圧延→定長切断→打ち抜き・コーナーカット→矯正・応力除去→脱脂・酸洗→フラックス→乾燥→溶融亜鉛めっき→冷却・不動態化→亜鉛めっき検査→外観検査→梱包。

この手順により、形成されたコーナーと接続穴を完成したプロファイルと一緒に亜鉛メッキすることができます。


主な仕様

アイテム

仕様

鋼種

Q235B、Q355B

セクション範囲

Z100~Z300

肉厚

1.2~3.0mm

成形方法

Cold roll forming

亜鉛めっき方法

成形後全面溶融亜鉛メッキ

標準亜鉛メッキ

≧85μm

コーティングの増加

120~180μm

高耐食コーティング

200~275μm

表面

シルバーグレーの溶融亜鉛メッキ仕上げ

表面要件

露出した鋼材、過剰な亜鉛の蓄積や剥離がないこと

処理

カット、パンチング、コーナーカット、定尺製作

形鋼規格

GB/T 6728-2025

亜鉛めっき規格

EN ISO 1461


亜鉛コーティングは腐食環境に適合する必要があります

塩水噴霧や化学ガスのない通常の工場の屋根や屋上の太陽光発電構造など、通常の内陸屋外暴露の場合、≧85 μm が一般的な開始仕様です。

家畜の建物、湿気の多い作業場、川沿いの構造物では、120 ~ 180 μm がより高いコーティング レベルを提供します。

沿岸地域、港湾、化学プラント、廃水環境の場合、推奨範囲を 200 ~ 275 μm まで増やすことができます。

環境

推奨される亜鉛コーティング

室内乾燥

コーティングされていない Z 母屋で十分な場合があります

通常の内陸屋外

≧85μm

湿潤/中程度の腐食

120~180μm

海岸/強い腐食

200~275μm

最終的なコーティングは、プロジェクトの腐食環境と設計要件に従って確認する必要があります。


Q235BまたはQ355B?

通常の工場の屋根、屋上の太陽光発電構造物、農業用建物の場合、必要な断面と厚さが計算された荷重を満たしている場合、通常は Q235B で十分です。

Q355B は、大スパンの母屋、豪雪地域、強風の地域、および要求の厳しい沿岸プロジェクトに適しています。提供されたプロジェクト データに基づくと、Q355B は、同等の条件下で同じセクションで約 30% 高い耐荷重能力を提供できます。これにより断面を小さくできるか、鋼材の消費量を少なくできるかは、構造計算によって決定する必要があります。

したがって、材料グレードは構造要件に従って選択する必要があります。


Z断面と肉厚の選択

セクションの高さは母屋の全体的な形状を決定し、壁の厚さは荷重と変形に対する抵抗に影響します。

Z高さ

代表的な用途

Z100~Z140

小さなスパン、軽荷重、二次母屋、温室構造

Z160~Z200

工場母屋、屋上太陽光発電、一般鉄骨建築物

Z220~Z300

大スパンの屋根、大雪荷重、大型工業用建物

壁の厚さの場合:

1.2 ~ 1.4 mm は通常、小スパンおよび軽負荷のエンクロージャ アプリケーションに使用されます。

工場の屋根母屋や屋上の太陽光発電構造では 1.5 ~ 2.0 mm が一般的な範囲です。

屋根のスパンが大きい場合や、雪、風、構造上の荷重が大きい場合は、2.2 ~ 3.0 mm がより適しています。

セクションの高さと厚さは、スパン、母屋間隔、屋根荷重、許容たわみとともに選択する必要があります。


亜鉛メッキZ母屋が使用される場所

鉄鋼工場の屋根: 露出した工業用建物の母屋と壁の母屋。

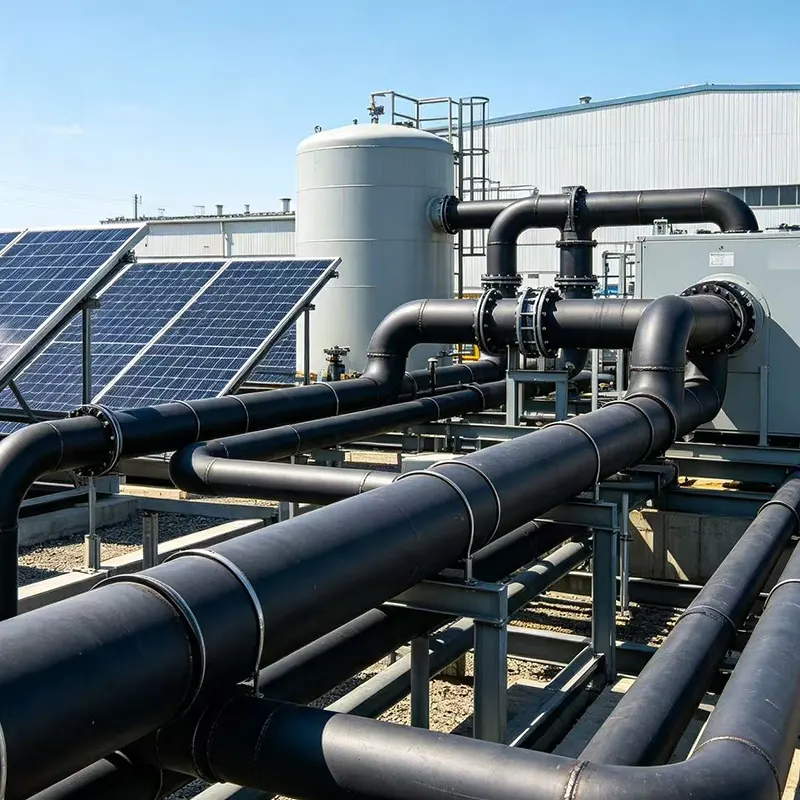
屋上の太陽光発電システム: 特に Z 断面が重なる傾斜屋根では、母屋の配置を簡素化できます。

海岸沿いの建物: 海岸線や港近くの露出した屋根と囲いシステム。必要に応じて亜鉛コーティングを強化します。

家畜および農業の構造物: 湿気の多い小屋、温室、および結露によって鋼鉄の腐食が促進されるその他の建物。

湿気の多い産業施設: 通常の黒色鋼では追加の腐食保護が必要となる作業場周囲の屋根と壁のフレーム。

屋外軽量鉄骨構造物: 自治体およびその他の露出傾斜屋根構造物。


溶融亜鉛メッキがもたらすもの

亜鉛コーティングはバリア保護と犠牲保護を提供します。亜鉛は、鋼基材を水分や酸素から分離し、局所的なコーティング損傷の小さな領域の周りに電気化学的保護も提供します。

設置された屋根構造の再塗装は、地上レベルで鋼材を処理するよりも難しいため、これは屋根母屋に役立ちます。

溶融亜鉛メッキは、形成された表面全体に腐食保護を提供します。これは、適切な排水、接続設計、または切断や溶接後の現場修理に代わるものではありません。


3 つの一般的な調達比較

亜鉛メッキ Z 母屋 vs 亜鉛メッキ C 母屋

Z 母屋は、隣接する部材が傾斜した屋根に沿って重なる可能性がある場合に特に役立ちます。 C 母屋は、平坦な屋根やオーバーラップによる実用的なメリットがほとんどないレイアウトの場合に便利です。


亜鉛メッキ Z 母屋 vs 塗装 Z 母屋

ペイントは表面を保護しますが、角、穴、切り込み、接続部分の周囲の損傷を考慮する必要があります。完成したプロファイルには溶融亜鉛めっきが適用され、露出した鋼材を腐食から保護します。よく言われる「5 ~ 10 倍長い」寿命は、一般的なルールとして扱うべきではありません。塗料の性能は、コーティング システム、準備、露出に大きく依存するからです。


溶融亜鉛メッキZ母屋 vs 電気亜鉛メッキZ母屋

電気亜鉛メッキは通常、溶融亜鉛メッキよりもはるかに薄いです。長期間屋外にさらされる場合、実質的な亜鉛保護が必要な場合は、通常、溶融亜鉛めっきが指定されます。


購入者が注文前に確認すべきこと

人工屋根プロジェクトの場合、注文では単に「Z 母屋」以上のものを特定する必要があります。

セクション: Z100 ~ Z300 または図面固有のプロファイル。

肉厚:1.2~3.0mm。

鋼種: Q235B または Q355B。

亜鉛コーティング: 露出に応じて、≥85 μm、120 ~ 180 μm、または 200 ~ 275 μm。

長さ: 標準または固定の非標準長。

パンチング: 図面に従って穴の直径、間隔、位置を決定します。

表面:成形加工後に溶融亜鉛メッキ。

Q355B / Z200 / 2.0 mm / 200 μm 亜鉛 / 固定長 / パンチ済みなどの明確な仕様は、「亜鉛メッキ Z 鋼」の一般的な要求よりも、メーカーにとって見積もりと一貫した生産が容易です。


接続とサイトの処理

主な切断と打ち抜きは、亜鉛メッキの前に完了することが望ましいです。現場で追加の穴あけや切断が避けられない場合は、露出した鋼材を洗浄し、亜鉛を豊富に含む適切な補修コーティングで処理する必要があります。

溶接すると溶接部の周囲の亜鉛が除去されます。溶接後は、その領域を清掃して修理する必要があります。構造設計が許せば、亜鉛メッキ母屋ではボルト接続の方が管理が容易です。


製造と品質管理

生産管理は鋼帯から始まります。搬入されたコイルは、ロール成形前にグレード、厚さ、表面状態が検査されます。

成形中に、断面の高さ、フランジの形状、壁の厚さ、真直度、ねじれに焦点を当てて寸法チェックが行われます。承認された図面と照らし合わせてパンチングがチェックされます。

亜鉛メッキ後、コーティングの被覆率、厚さ、外観、裸の部分、剥離、過剰な亜鉛の蓄積などの欠陥がチェックされます。固定長の精度と全体の真直度も梱包前にチェックされます。


プロジェクト選択のリファレンス

内陸の急勾配の工場屋根または屋上 PV: Q235B、Z160 ~ Z200、1.5 ~ 2.0 mm、≥85 μm。

家畜、湿気の多い作業場、または川沿いのプロジェクト: Q235B または Q355B、120 ~ 180 μm。

海岸または港湾プロジェクト: Q355B、200 ~ 275 μm、構造負荷に応じて壁厚が選択されています。

強風または雪が強い大スパン屋根: Q355B、Z セクションが大きくなり、必要に応じて壁厚が 2.2 ~ 3.0 mm になります。

乾燥した屋内屋根: コーティングされていない冷間成形 Z 母屋は、より経済的な選択肢となる可能性があります。


よくある質問

Q1. Z母屋を重ねると亜鉛メッキが傷むのでしょうか?

亜鉛メッキコーティングの密着性が良好であれば、通常のボルト締めのオーバーラップでは広範囲の剥離が発生することはありません。小さな機械的損傷は、亜鉛を豊富に含む修復塗料で修復できます。


Q2.亜鉛メッキZ母屋は溶接できますか?

はい、ただし溶接部の周囲の亜鉛コーティングは熱により損傷します。溶接後は、溶接部分を清掃し、修理する必要があります。実用的な場合は、一般にボルト接続が推奨されます。


Q3. Z母屋は屋根にのみ適していますか?

いいえ、母屋としても使用できます。ただし、垂直壁フレームでは Z 断面のオーバーラップがあまり役に立たないため、壁システムでは C 母屋の方が便利なことがよくあります。


Q4.亜鉛メッキ Z 母屋は 25 年間の屋上 PV プロジェクトに使用できますか?

長寿命の PV 構造向けに指定できますが、亜鉛コーティングは実際の環境に適合する必要があります。内陸と沿岸のプロジェクトでは、自動的に同じ厚さのコーティングを使用すべきではありません。


Q5.成形前に亜鉛メッキされた Z 母屋を識別するにはどうすればよいですか?

形成されたコーナーに継続的な亀裂や亜鉛コーティングの剥離がないか確認します。ご購入の際はメーカーの工程をご確認の上、溶融亜鉛メッキ前にZ部の成形、打ち抜きを行ってください。


Q6.メーカーはパンチ済みの Z 母屋を供給できますか?

はい。穴のサイズ、間隔、位置は構造図に従って製作できます。亜鉛めっき前に打ち抜きを完了すると、亜鉛めっきの段階で加工領域に亜鉛を取り込むことができます。


Q7.海岸近くではどのような亜鉛コーティングを使用する必要がありますか?

強い海岸暴露の場合、開始要件として 200 ~ 275 μm のコーティングを指定できます。最終的なコーティングは、プロジェクトの腐食条件と適用される仕様に従って決定する必要があります。


Q8. Z母屋は厚い方が良いのでしょうか?

いいえ、壁を厚くすると鋼材の消費量とコストが増加します。適切な厚さは、スパン、間隔、風雪荷重、セクションの高さ、構造計算によって異なります。


ホットタグ: 亜鉛メッキ Z 母屋メーカー、Z 母屋サプライヤー、亜鉛メッキ鋼 Z 母屋
お問い合わせを送信
連絡先情報
ご希望の鉄鋼製品、サイズ、グレード、数量、カスタマイズ、納期のニーズを RongHeng に伝えていただければ、当社の輸出チームがお客様のお問い合わせを検討させていただきます。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる